5s
+1
Submission successful!
|
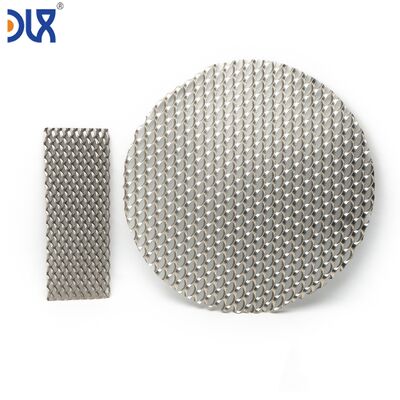
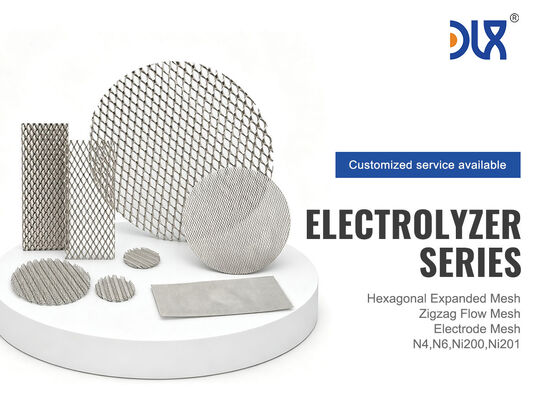
| Nama merek: | DLX |
| Nomor Model: | Nikel murni |
| MOQ: | 5kg |
| Ketentuan Pembayaran: | L/C,D/A,D/P,T/T,Western Union |
| Kemampuan Pasokan: | 500 ton per bulan |
Pabrik Langsung ISO9001 | Sejak 2002 | N4/N6/Ni200/Ni201 | Tenunan & Ukuran Kustom | Sampel Gratis Tersedia
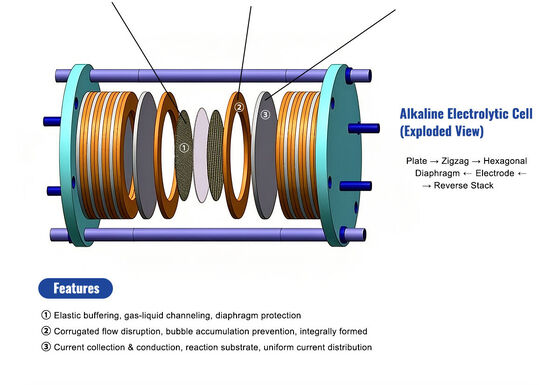
Jaring elektroda nikel murni dari Changzhou DLX Alloy Co., Ltd. dibuat khusus untuk produsen elektroliser hidrogen — bukan jaring industri generik yang diadaptasi untuk penggunaan elektrokimia. Kami mulai dengan kawat nikel murni kami sendiri yang ditarik di dalam perusahaan dari grade N4, N6, Ni200, atau Ni201, kemudian ditenun atau dilas sesuai dengan jumlah jaring, diameter kawat, dan dimensi lembaran yang Anda tentukan. Baik Anda memerlukan jaring halus untuk elektroda elektroliser alkali zero-gap, jaring ekspansi kasar untuk kolektor arus PEM, atau lembaran berukuran kustom untuk desain stack baru, 20 tahun pengalaman manufaktur paduan nikel kami — dari peleburan hingga jaring — berarti kimia kawat, integritas tenunan, dan kondisi permukaan dikontrol dari ujung ke ujung. MTC EN 10204 3.1 Lengkap dengan ketertelusuran kawat-ke-jaring pada setiap pesanan.

| Tahap | Rantai Pasokan Konvensional | Rantai Pasokan Terintegrasi DLX |
|---|---|---|
| 1. Kawat nikel | Dibeli dari Pabrik Kawat A — sertifikat kimia dari A, kualitas permukaan tidak diketahui sampai produksi jaring | Ditarik di dalam perusahaan dari nikel murni kami sendiri yang dilebur — N4 (99,9%+) hingga Ni201, kimia dikontrol dari ingot |
| 2. Tenunan / fabrikasi jaring | Bengkel Tenun B — perusahaan berbeda, sistem kualitas berbeda, risiko kontaminasi permukaan kawat di fasilitas B | Dibuat di dalam perusahaan — kawat bergerak langsung dari jalur penarikan kami ke produksi jaring kami tanpa penanganan perantara |
| 3. Sengketa kualitas | Jaring gagal uji elektroliser → A menyalahkan ketegangan tenunan B → B menyalahkan kualitas kawat A → Anda menunggu | Satu perusahaan, satu sistem kualitas. Akar masalah diselesaikan secara internal. Anda mendapatkan jawaban, bukan saling menyalahkan. |
| 4. Waktu tunggu kustomisasi | Permintaan spesifikasi jaring baru → B meminta kawat baru dari A → A menjadwalkan peleburan → minimum 8–12 minggu | Permintaan spesifikasi jaring baru → penarikan kawat kami menyesuaikan diameter kawat → lini jaring kami menyesuaikan pola tenunan → 4–6 minggu tipikal untuk persetujuan baru |
| Jenis Jaring | Struktur | Aplikasi Elektroliser Terbaik | Kawat / Ketebalan Khas |
|---|---|---|---|
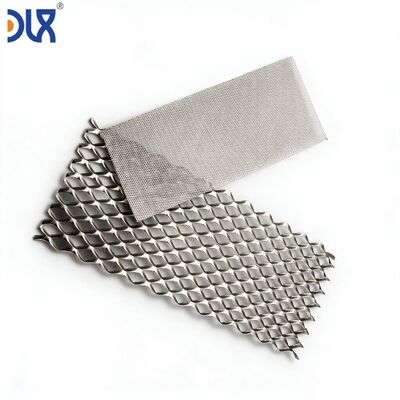
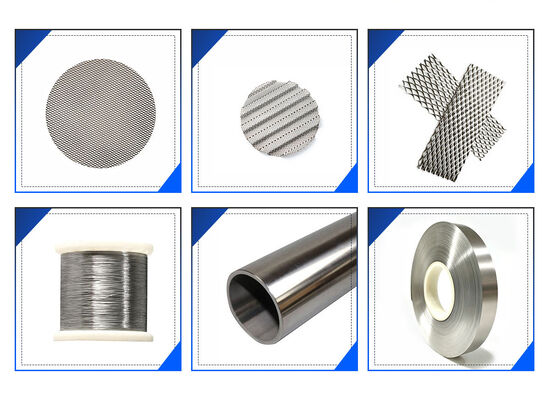
| Tenunan Belanda Polos | Kawat lusi lebih besar dari kawat pakan; bukaan tingkat filtrasi padat | Elektroda zero-gap ALK — jaring halus di antara membran dan lapisan transport berpori | Kawat: 0,10–0,30 mm |
| Tenunan Persegi Polos | Kawat lusi dan pakan sama; bukaan persegi seragam | Substrat elektroda ALK — dasar pelapisan katalis; distribusi arus seragam | Kawat: 0,15–0,50 mm |
| Tenunan Twill | Kawat melintasi dua, di bawah dua; lebih fleksibel daripada tenunan polos | Kolektor arus PEM — sesuai dengan permukaan MEA di bawah tekanan | Kawat: 0,10–0,25 mm |
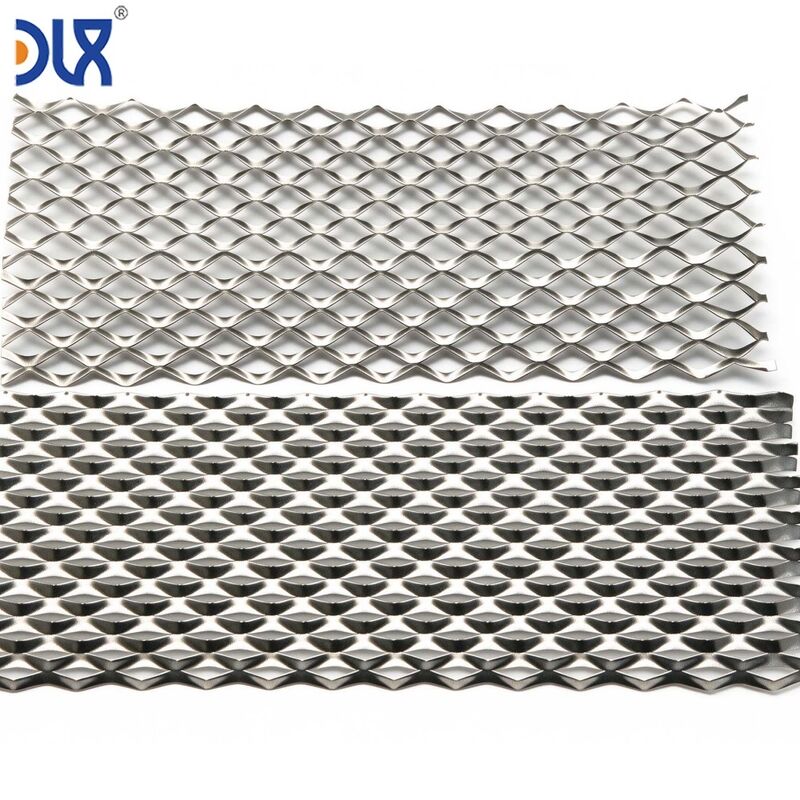
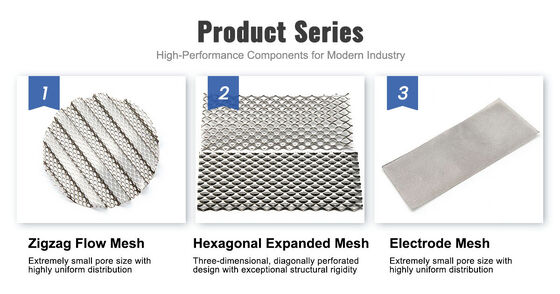
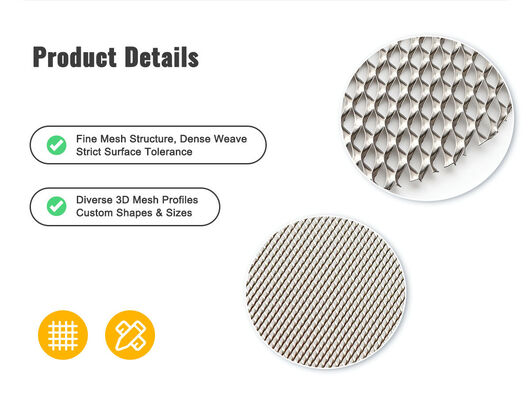
| Jaring Logam Ekspansi | Disayat dan diregangkan dari lembaran — tidak ada kawat bersilangan, permukaan datar | Bidang aliran / kolektor arus PEM — kontak datar dengan pelat bipolar, penurunan tekanan rendah | Lembaran: 0,20–0,50 mm |
| Jaring Kawat Las | Kawat lusi dan pakan dilas resistansi pada persimpangan | Dukungan elektroda struktural ALK — kaku, menjaga kerataan di bawah kompresi stack | Kawat: 0,30–0,80 mm |
| Grade | Kemurnian | Terbaik Untuk | Mengapa |
|---|---|---|---|
| N4 | Ni+Co ≥99,9% | Elektroliser PEM — antarmuka katoda/membran | Elemen jejak ultra-rendah (Fe ≤0,04%, Cu ≤0,015%) — meminimalkan kontaminasi yang meracuni lapisan katalis PEM |
| N6 | Ni+Co ≥99,5% | Elektroliser ALK — substrat elektroda untuk pelapisan katalis | Rasio kemurnian-terhadap-biaya tertinggi. Cukup untuk kondisi alkali di mana pelapisan katalis memberikan luas permukaan tambahan |
| Ni200 | Ni ≥99,2% | Elektroliser ALK — jaring elektroda struktural, tipe las | Kemampuan las yang baik untuk fabrikasi jaring las. Kemurnian standar cukup untuk aplikasi elektroda massal dalam KOH 30% pada 80–90°C |
| Ni201 | Ni ≥99,0%, C Rendah ≤0,02% | Elektroliser ALK — elektrolisis suhu tinggi atau tekanan tinggi | Karbon rendah mencegah kerapuhan antarbutir jika elektroda mengalami suhu di atas 315°C — relevan untuk desain ALK suhu tinggi tingkat lanjut |
Tidak yakin grade mana? Beri tahu kami jenis elektroliser Anda (ALK/PEM/SOEC), suhu operasi, dan konsentrasi KOH — kami akan merekomendasikan grade nikel dan konstruksi jaring yang optimal dalam waktu 24 jam.
Selama 15 tahun pertama kami, DLX memasok kawat nikel murni ke penenun jaring — kami membuat bahan mentah, orang lain membuat jaring. Sekitar tahun 2018, produsen elektroliser hidrogen mulai menanyakan pertanyaan yang tidak dapat dijawab oleh penenun jaring: "Bisakah Anda menjamin kimia permukaan kawat tidak berubah antara jalur penarikan Anda dan jaring jadi?"
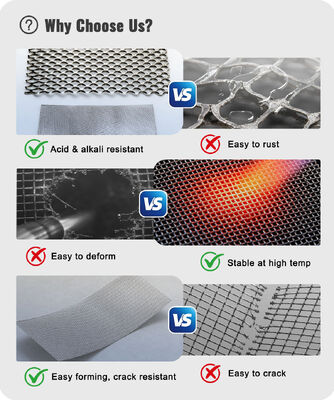
Jawabannya dari rantai pasokan konvensional adalah tidak — karena fasilitas penenun jaring bukanlah lingkungan pemrosesan nikel. Kawat dapat menyerap kontaminasi besi dari perkakas baja, residu karbon dari pelumas, atau oksidasi dari kontrol atmosfer yang tidak memadai selama anil. Untuk elektrolisis alkali, kontaminan ini menciptakan sel korosi lokal pada permukaan elektroda. Untuk PEM, mereka meracuni membran.
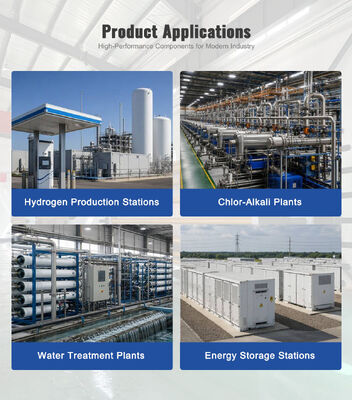
Jadi kami membawa fabrikasi jaring ke dalam perusahaan. Fasilitas yang sama, lingkungan yang dikontrol atmosfer yang sama, sistem kualitas yang sama dengan operasi penarikan kawat kami. Kawat meninggalkan jalur penarikan kami dan memasuki area produksi jaring kami tanpa meninggalkan gedung — dan tanpa menyentuh apa pun yang tidak kompatibel dengan nikel. Sejak itu, kami telah memasok jaring elektroda kustom ke produsen elektroliser di seluruh Eropa dan Asia, termasuk beberapa proyek hidrogen yang sekarang beroperasi secara komersial.
Sumber: katalog produk DLX Alloy. Komposisi lengkap disertifikasi pada setiap lot kawat yang digunakan untuk jaring Anda.
| Elemen (%) | N4 | N6 | Ni200 | Ni201 |
|---|---|---|---|---|
| Ni | — | — | ≥99,2 | ≥99,0 |
| Ni+Co | ≥99,9 | ≥99,5 | — | — |
| Fe | ≤0,04 | ≤0,1 | ≤0,4 | ≤0,4 |
| Cu | ≤0,015 | ≤0,1 | ≤0,25 | ≤0,25 |
| C | ≤0,01 | ≤0,1 | ≤0,15 | ≤0,02 |
| Si | ≤0,03 | ≤0,1 | ≤0,35 | ≤0,35 |
| Mn | ≤0,002 | ≤0,05 | ≤0,35 | ≤0,35 |
| S | ≤0,001 | ≤0,005 | ≤0,01 | ≤0,01 |
| Parameter | Rentang Tersedia | Catatan |
|---|---|---|
| Grade nikel | N4, N6, Ni200, Ni201 | Grade dipilih berdasarkan jenis elektroliser, suhu, konsentrasi KOH |
| Pola tenunan | Polos, polos Belanda, twill, las, logam ekspansi | Pola memengaruhi distribusi arus, pelepasan gas, dan perilaku kompresi |
| Diameter kawat | 0,10–0,80 mm | Kawat lebih halus = luas permukaan lebih banyak; kawat lebih tebal = kekakuan struktural lebih banyak |
| Jumlah jaring | 10–200 mesh (kawat per inci) | Jumlah lebih tinggi = bukaan lebih halus = kepadatan arus lebih seragam tetapi penurunan tekanan lebih tinggi |
| Dimensi lembaran | Kustom P * L sesuai bingkai sel Anda | Potongan laser atau geser sesuai ukuran; toleransi +/- 0,5 mm pada dimensi potongan |
| Hasil akhir permukaan | Anil cerah, matte, atau kekasaran terkontrol (Ra) | Standar: anil cerah siap untuk pelapisan. Spesifikasi Ra tersedia berdasarkan permintaan |
| Pasca-perlakuan | Anil, diratakan, atau seperti ditenun | Standar: anil penuh + diratakan untuk keseragaman kompresi stack |
| Tahap | Verifikasi | Relevansi dengan Kinerja Elektroliser |
|---|---|---|
| Kimia kawat | OES per panas; verifikasi PMI sebelum menenun | Fe dan Cu pada tingkat ppm memengaruhi masa pakai membran PEM dan overpotential elektroda ALK |
| Permukaan kawat | Visual + mikroskop pada 5* sebelum menenun | Kontaminasi permukaan pada kawat tertanam dalam jaring — dan dalam elektroda Anda |
| Integritas tenunan | Verifikasi jumlah jaring, visual untuk kawat putus, tenunan terlewat | Kawat putus dalam elektroda zero-gap menciptakan titik panas dan potensi korsleting |
| Kerataan pasca-anil | Kerataan diukur pada pelat permukaan granit — deviasi maksimum per lembaran ditentukan | Jaring tidak rata di bawah kompresi stack = tekanan kontak tidak merata = kepadatan arus tidak merata = efisiensi berkurang |
| Dimensi lembaran | P * L diukur; inspeksi tepi potongan untuk berjumbai | Lembaran kebesaran korsleting ke sel yang berdekatan; lembaran kekecilan meninggalkan celah tepi |
| Dokumentasi | MTC EN 10204 3.1 untuk kimia kawat + laporan inspeksi jaring + sertifikat kesesuaian | Ketertelusuran lengkap dari ingot nikel ke lembaran jaring elektroda jadi |
Inspeksi pihak ketiga oleh SGS, BV, atau TÜV tersedia. Semua pengiriman didokumentasikan sepenuhnya dengan ketertelusuran peleburan-ke-jaring.
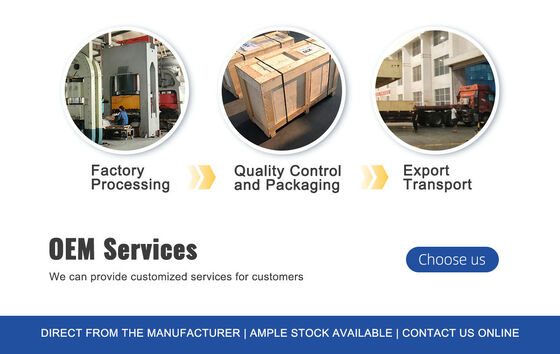
| Perlindungan lembaran | Setiap lembaran jaring diselingi dengan kertas tisu bebas asam. Ditumpuk datar di antara papan penyangga kaku untuk mencegah bengkok atau terlipat selama transit. |
| Kemasan luar | Dikemas datar dalam polietilen tertutup dengan desikan, dimasukkan ke dalam peti kayu lapis. Untuk lembaran format besar: peti kustom dengan penguat internal. |
| Identifikasi | Grade, nomor panas kawat, jumlah jaring, dimensi lembaran, jumlah lembaran, kode ketertelusuran DLX pada label peti dan daftar kemasan. |
| MOQ | 5 lembar per spesifikasi. Pesanan percobaan untuk pelanggan baru: 1–3 lembar untuk evaluasi awal. |
| Waktu Tunggu | 3–7 hari untuk kawat stok + tenunan standar; 4–6 minggu untuk diameter kawat kustom + pola tenunan baru. |
| Pengiriman | Angkutan udara (DHL, FedEx) untuk pesanan percobaan; angkutan laut (FCL/LCL) untuk volume produksi. |
| Pembayaran | T/T, L/C saat dilihat |
N6 (Ni+Co ≥99,5%) adalah pilihan paling umum untuk jaring elektroda ALK — menyeimbangkan kemurnian dengan biaya. Untuk desain canggih yang menargetkan kepadatan arus lebih tinggi dan masa pakai stack lebih lama, N4 (≥99,9%) memberikan overpotential terendah dan pelarutan elemen jejak minimal ke dalam elektrolit selama bertahun-tahun operasi.
Ya. Hasil akhir anil cerah standar siap untuk pelapisan. Jika Anda memerlukan nilai Ra tertentu untuk optimasi adhesi pelapisan, kami dapat menyesuaikan perlakuan permukaan akhir. Berikan rentang Ra target Anda dan kami akan mengonfirmasi kelayakannya.
Setiap lembaran jaring dianil larutan setelah menenun — ini menghilangkan tegangan sisa dari pembengkokan kawat selama proses menenun. Perataan pasca-anil memastikan lembaran duduk datar di atas pelat permukaan. Untuk aplikasi zero-gap kritis, kami dapat memasok dengan spesifikasi kerataan yang diukur pada pelat permukaan granit.
Dimensi lembaran dibatasi oleh lebar mesin tenun dan kapasitas tungku anil kami. Hubungi kami dengan dimensi lembaran target Anda — kami akan mengonfirmasi kelayakannya. Untuk area elektroda yang sangat besar, kami juga menawarkan rakitan multi-lembaran yang dilas di tepi.
Jika kami memiliki diameter kawat dalam stok (ukuran umum 0,15–0,40 mm): 1–2 minggu untuk lembaran percobaan. Jika diameter kawat baru perlu ditarik: 4–6 minggu termasuk produksi kawat, penenunan, anil, dan inspeksi. Kami merekomendasikan untuk memulai dengan pesanan percobaan di awal siklus pengembangan Anda sehingga waktu tunggu produksi ditetapkan sebelum jadwal pembangunan stack Anda.


 english
 français
 Deutsch
 Italiano
 Русский
 Español
 português
 Nederlandse
 ελληνικά
 日本語
 한국
 中文
 العربية
 हिन्दी
 Türkçe
 indonesia
 tiếng Việt
 ไทย
 বাংলা
 فارسی
 polski