5s
+1
Submission successful!

|
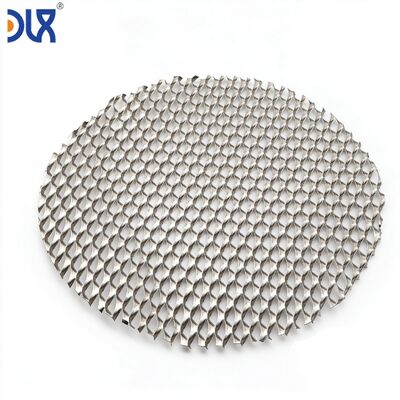
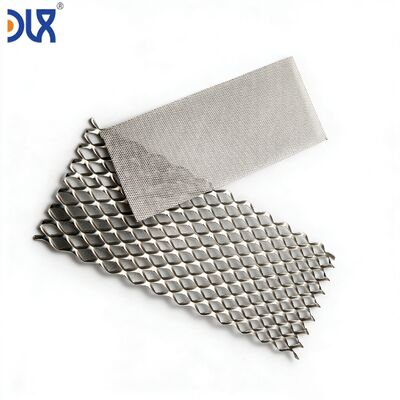
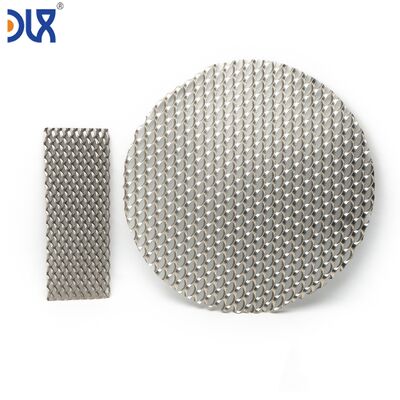
| Nama merek: | DLX |
| Nomor Model: | Nikel murni |
| MOQ: | 5kg |
| Harga: | USD 25-80 / kg (N4/N6/Ni200, qty dependent) |
| Ketentuan Pembayaran: | D/A,L/C,D/P,T/T,Western Union |
| Kemampuan Pasokan: | 500 ton per bulan |
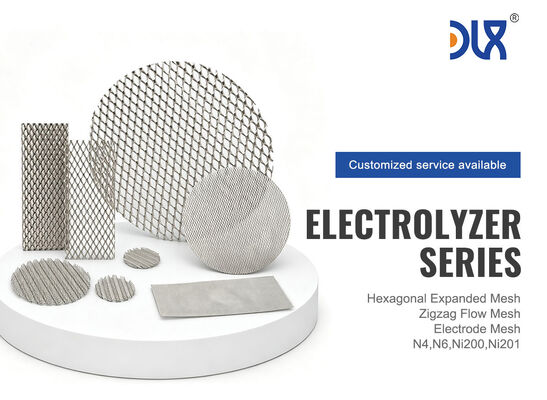
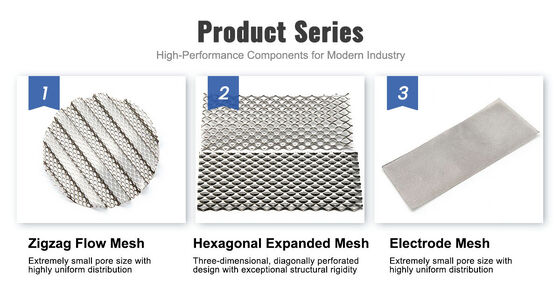
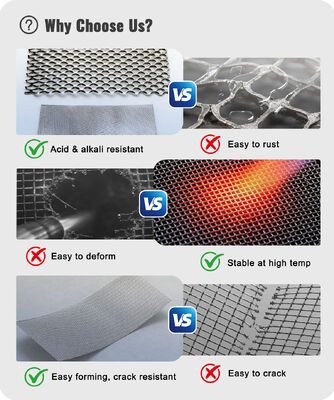
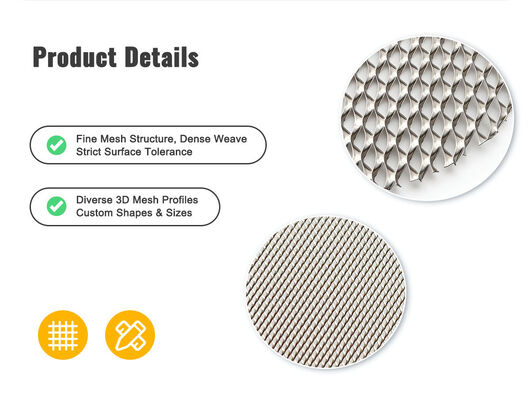
Anyaman datar mengalirkan elektron. Anyaman bergelombang mengalirkan elektron, air, dan gas — dalam tiga dimensi. Di Changzhou DLX Alloy Co., Ltd., anyaman nikel murni bergelombang kami mengambil substrat nikel datar yang ditenun atau diperluas dan membentuknya menjadi profil gelombang yang presisi — menciptakan saluran aliran paralel yang memandu air ke permukaan elektroda dan menyapu gas produk menjauh darinya. Berbeda dengan bidang aliran pelat bipolar yang dimesin yang berharga ratusan dolar per pelat, anyaman bergelombang memberikan fungsi distribusi aliran yang sama dengan biaya yang jauh lebih rendah — dan berbeda dengan anyaman datar yang mengandalkan jalur pelepasan gas acak, geometri kerutan yang direkayasa memastikan setiap sentimeter persegi area elektroda melihat pengiriman air segar dan pelepasan gas yang tidak terhalang. Pitch, amplitudo, ukuran lembaran, dan jenis substrat kustom diproduksi sesuai desain sel elektroliser Anda.
Dalam elektroliser PEM yang beroperasi pada 2 A/cm², anoda menghasilkan sekitar 12 mililiter oksigen per menit per sentimeter persegi area aktif. Oksigen itu harus keluar dari lapisan katalis, melalui lapisan transpor berpori, dan keluar dari sel — semuanya tanpa menghalangi air segar mencapai katalis. Anyaman datar menawarkan bidang 2D: air dan gas bersaing untuk ruang yang sama, dalam bidang yang sama, menciptakan keterbatasan transportasi massa yang membatasi kerapatan arus.
Anyaman bergelombang memisahkan aliran ke dalam dua zona fungsional: lembah saluran membawa air ke elektroda, dan puncak saluran menciptakan ruang kepala agar gas terkumpul dan keluar. Pitch kerutan menentukan berapa banyak jalur aliran paralel yang ada per sentimeter lebar elektroda. Tinggi kerutan menentukan luas penampang setiap saluran aliran — dan oleh karena itu laju aliran gas maksimum sebelum penggabungan gelembung menghalangi saluran. Bersama-sama, pitch dan tinggi mendefinisikan hidrolika bidang aliran — dan keduanya adalah parameter yang Anda tentukan pada gambar Anda.
| Parameter | Apa yang Dikontrolnya | Rentang Elektroliser Khas | Pertukaran |
|---|---|---|---|
| Pitch (jarak puncak ke puncak) | Jumlah saluran aliran paralel per satuan lebar | 2,0–8,0 mm | Pitch lebih kecil = lebih banyak saluran = distribusi air lebih baik tetapi penurunan tekanan lebih tinggi. Pitch lebih besar = lebih sedikit saluran lebih lebar = penurunan tekanan lebih rendah tetapi potensi zona stagnan di antara saluran. |
| Amplitudo (tinggi puncak ke lembah) | Luas penampang saluran — menentukan kapasitas aliran gas maksimum per saluran | 0,5–3,0 mm | Amplitudo lebih tinggi = saluran lebih dalam = pelepasan gas lebih baik pada kerapatan arus tinggi tetapi peningkatan ketebalan sel dan resistansi ohmik melalui anyaman yang lebih tinggi. |
| Bentuk profil | Pola aliran — pencampuran laminar vs turbulen di permukaan elektroda | Gelombang sinusoidal, kerutan trapesium, saluran persegi | Sinusoidal: aliran halus, penurunan tekanan terendah. Trapesium: puncak datar untuk kontak lebih baik dengan lapisan yang berdekatan. Persegi: volume saluran maksimum untuk laju produksi gas tinggi. |
| Jenis anyaman substrat | Luas permukaan, titik kontak listrik, permeabilitas air melalui anyaman itu sendiri | Logam tenun (polos/twill/Belanda) atau diperluas — dipilih berdasarkan fungsi | Substrat tenun: luas permukaan lebih tinggi untuk kontak elektroda. Substrat diperluas: lebih sedikit titik resistansi kontak, kompresi seragam. |
| Diameter kawat substrat atau lebar untai | Luas terbuka di dalam bidang anyaman — air dan gas juga dapat mengalir melalui bukaan anyaman, bukan hanya di sekitar saluran kerutan | Kawat: 0,10–0,40 mm; Untai: 0,4–0,8 mm | Kawat lebih halus = lebih banyak luas terbuka untuk aliran antar bidang tetapi kurang kekakuan mekanis di bawah kompresi tumpukan. |
| Posisi Tumpukan | Komponen yang Diganti atau Ditambah | Mengapa Anyaman Bergelombang |
|---|---|---|
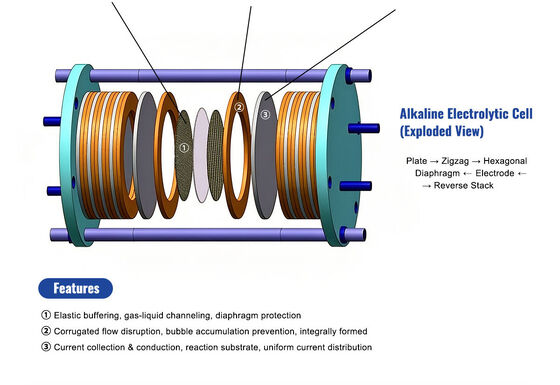
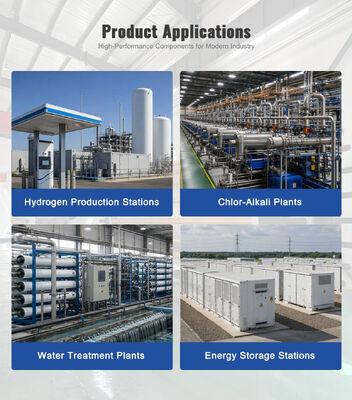
| Bidang aliran anoda PEM / difuser | Pelat bipolar titanium dimesin dengan saluran aliran | Anyaman nikel bergelombang yang dimasukkan di antara pelat bipolar datar dan PTL menciptakan saluran aliran tanpa pemesinan. Dapat diganti — jika anyaman rusak, Anda mengganti anyaman, bukan pelat bipolar. |
| Difuser katoda PEM | Felts titanium sinter atau kertas karbon GDL | Anyaman bergelombang menyediakan difusi gas dan pengaliran aliran dalam satu komponen. Luas terbuka lebih tinggi daripada felts sinter pada ketebalan yang setara — penurunan tekanan sisi gas lebih rendah. |
| Pemisah elektroda nol-celah alkali | Anyaman datar + bingkai pemisah terpisah | Tinggi kerutan mengatur celah elektroda — tidak ada komponen pemisah terpisah. Anyaman melakukan tiga fungsi secara bersamaan: pengumpul arus, pemisah gas-cair, dan kontrol celah. |
| Bidang aliran pelat bipolar (desain tumpukan berbiaya rendah) | Seluruh pelat bidang aliran dimesin | Pelat bipolar lembaran nikel datar + bidang aliran anyaman bergelombang di setiap sisi = setara fungsional dari bidang aliran yang dimesin dengan biaya manufaktur yang jauh lebih rendah. Untuk tumpukan yang menargetkan <$300/kW, ini adalah pengurangan biaya yang memungkinkan. |
Sebagian besar perusahaan yang menawarkan anyaman bergelombang tidak membuat anyaman. Mereka membeli anyaman datar, menjalankannya melalui mesin pengkerut, dan mengirimkannya. Kimia kawat nikel, integritas tenunan, kondisi anil — tidak ada yang berada di bawah kendali mereka. Ketika kinerja sel Anda bervariasi dari batch ke batch dan Anda melacak akar penyebabnya ke anyaman, Anda menemukan bahwa pemasok anyaman mengubah sumber kawat mereka tanpa memberi tahu siapa pun, dan kawat baru memiliki 0,2% lebih banyak besi daripada batch kualifikasi.
Di DLX, rantainya linier dan transparan. Tungku peleburan kami menghasilkan ingot nikel murni sesuai grade yang Anda tentukan. Pabrik penggulungan atau jalur penarikan kami menghasilkan strip atau kawat yang menjadi substrat anyaman datar Anda. Mesin tenun atau mesin ekspansi kami membuat anyaman datar. Gear-former kami mengkerutkannya sesuai spesifikasi pitch dan amplitudo Anda. Dan tungku atmosfer terkontrol kami menganil anyaman bergelombang jadi untuk mengunci geometri profil dan menghilangkan tegangan pembentukan. Lima langkah, satu fasilitas, satu sistem kualitas, satu titik akuntabilitas.
Sumber: katalog produk DLX Alloy. Kimia disertifikasi dari ingot hingga anyaman bergelombang jadi.
| Elemen (%) | N4 | N6 | Ni200 | Ni201 |
|---|---|---|---|---|
| Ni+Co | ≥99,9 | ≥99,5 | — | — |
| Ni | — | — | ≥99,2 | ≥99,0 |
| Fe | ≤0,04 | ≤0,1 | ≤0,4 | ≤0,4 |
| Cu | ≤0,015 | ≤0,1 | ≤0,25 | ≤0,25 |
| C | ≤0,01 | ≤0,1 | ≤0,15 | ≤0,02 |
| Si | ≤0,03 | ≤0,1 | ≤0,35 | ≤0,35 |
| Mn | ≤0,002 | ≤0,05 | ≤0,35 | ≤0,35 |
| S | ≤0,001 | ≤0,005 | ≤0,01 | ≤0,01 |
| Parameter | Spesifikasi Anda | Kemampuan Kami |
|---|---|---|
| Grade nikel | N4, N6, Ni200, Ni201 | Kimia terkunci ke panas yang disetujui Anda |
| Jenis substrat | Logam tenun (polos, twill, Belanda) atau diperluas | Keduanya diproduksi di dalam perusahaan — pilih berdasarkan fungsi |
| Diameter kawat (tenun) / lebar untai (diperluas) | Sesuai gambar Anda | Kawat 0,10–0,40 mm; untai 0,4–0,8 mm |
| Pitch kerutan | 2,0–8,0 mm ±0,1 mm | Rol pembentuk kustom dipotong sesuai pitch Anda |
| Amplitudo kerutan | 0,5–3,0 mm ±0,05 mm | Celah rol dikontrol presisi |
| Bentuk profil | Sinusoidal atau trapesium | Profil gigi rol dipotong sesuai bentuk gelombang Anda |
| Dimensi lembaran | Kustom P * L sesuai bingkai sel | Dipotong setelah kerutan — saluran sejajar dengan arah aliran Anda |
| Orientasi kerutan | Saluran sejajar dengan arah aliran gas | Diorientasikan seperti yang ditentukan pada gambar Anda |
| Perlakuan pasca-pembentukan | Dianil (standar) atau seperti dibentuk | Dianil direkomendasikan untuk stabilitas dimensi di bawah kompresi |
| Tahap | Inspeksi | Kriteria Penerimaan |
|---|---|---|
| Kimia ingot | OES — analisis elemen penuh | Sesuai spesifikasi grade Anda. Fe dan Cu pada tingkat ppm diverifikasi. |
| Substrat anyaman datar | Dimensi kawat/untai, jumlah anyaman atau LWD, visual untuk cacat | Sesuai spesifikasi substrat Anda — diperiksa sebelum dikerutkan. Substrat cacat dibuang sebelum nilai ditambahkan. |
| Geometri kerutan | Pitch: komparator optik — 10 pengukuran di seluruh lebar lembaran. Amplitudo: pengukur dial pada permukaan granit — 5 pengukuran di seluruh lembaran. | Pitch dalam ±0,1 mm dari gambar. Amplitudo dalam ±0,05 mm dari gambar. Lembaran di luar toleransi dibuang. |
| Stabilitas dimensi pasca-anil | Amplitudo diukur ulang setelah anil. Uji kompresi — anyaman dikompresi hingga 80% dari tinggi nominal, dilepaskan, tinggi diukur ulang. Pegas balik harus ≤5%. | Pemulihan tinggi dalam 5% setelah kompresi. Anyaman yang mengalami set kompresi dibuang — akan kehilangan tinggi saluran di tumpukan seiring waktu. |
| Dimensi lembaran | P * L ±0,5 mm. Inspeksi tepi untuk gerinda. | Sesuai gambar. Tepi bebas gerinda — tidak ada titik tajam yang dapat menusuk lapisan yang berdekatan. |
| Dokumentasi | EN 10204 3.1 MTC + laporan inspeksi substrat + laporan geometri kerutan + uji pegas balik kompresi + sertifikat kesesuaian | Ketertelusuran lengkap dari ingot nikel hingga anyaman bidang aliran bergelombang jadi. |
Inspeksi pihak ketiga oleh SGS, BV, atau TÜV tersedia. Sampel gratis 5 lembar untuk evaluasi gambar OEM elektroliser.
| Perlindungan lembaran | Lembaran bergelombang ditumpuk dengan saluran kerutan sejajar — puncak bersarang ke lembah lembaran yang berdekatan dengan satu lembar kertas bebas asam di antaranya. Ini mencegah ketinggian tumpukan agar tidak hancur di bawah beratnya sendiri selama transit. Ditumpuk di antara papan penyangga kaku, dibungkus film VCI, dan disegel. |
| Peti | Dikemas datar dalam peti kayu lapis dengan penyangga berlapis busa internal yang bersentuhan dengan tepi lembaran, bukan permukaan bergelombang — tidak ada kompresi profil kerutan dari kontak peti. Kantong desikan di dalam kantong polietilen tertutup. |
| Identifikasi | Grade, nomor panas ingot, jenis substrat, pitch * amplitudo, bentuk profil, dimensi lembaran, jumlah lembaran, kode ketertelusuran DLX. Nomor gambar Anda pada label peti luar. |
| MOQ Sampel | 5 lembar — gratis untuk evaluasi OEM elektroliser dengan gambar. |
| MOQ Produksi | 50 lembar per nomor gambar. Perkakas rol pembentuk diamortisasi di seluruh pesanan produksi pertama atau ditagih terpisah tergantung volume pesanan. |
| Waktu Tunggu | Perkakas yang ada (kombinasi pitch + amplitudo): 1–2 minggu uji coba, 3–4 minggu produksi. Fabrikasi rol pembentuk baru: tambah 3–4 minggu untuk perkakas. |
| Pengiriman | Udara (DHL, FedEx) untuk uji coba; laut (FCL) untuk produksi. |
| Pembayaran | T/T untuk uji coba; T/T atau L/C saat penglihatan untuk produksi. |
Mulailah dengan target kerapatan arus dan laju produksi gas per sel Anda. Kerapatan arus yang lebih tinggi membutuhkan kapasitas pelepasan gas yang lebih besar — tingkatkan amplitudo atau kurangi pitch untuk menambah luas penampang saluran. Pemodelan aliran Anda (CFD) harus memandu parameter awal. Jika Anda tidak memiliki model CFD, kami dapat menyediakan lembaran sampel pada 2–3 kombinasi pitch/amplitudo untuk pengujian sel tunggal empiris. Sebagian besar pelanggan mencapai geometri optimal mereka dalam dua iterasi.
Standar adalah saluran sejajar dengan panjang lembaran — ini sejajar dengan arah aliran alami dari inlet ke outlet di sebagian besar desain sel. Jika desain Anda memerlukan saluran pada sudut (misalnya, 45° untuk aliran silang), lembaran dipotong setelah dikerutkan pada sudut yang ditentukan. Tepi potongan akan memotong saluran kerutan pada sudut — beberapa ujung saluran terbuka akan terlihat. Kami dapat mendiskusikan apakah ini dapat diterima untuk desain Anda atau apakah orientasi rol pembentuk harus disesuaikan.
Ketebalan total (ketebalan substrat + amplitudo kerutan): minimum sekitar 0,7 mm untuk substrat tenun dengan kawat 0,10 mm dan amplitudo 0,5 mm. Minimum praktis ditentukan oleh diameter kawat substrat — kawat harus tahan terhadap tekukan di puncak kerutan tanpa patah. Untuk substrat logam diperluas, ketebalan total minimum adalah sekitar 0,9 mm dengan lembaran 0,15 mm dan amplitudo 0,6 mm.
Tidak — rol pembentuk kami dipoles untuk mencegah tanda permukaan pada nikel. Anyaman membengkok di sekitar radius terkontrol di setiap puncak dan lembah. Anil pasca-pembentukan menghilangkan tegangan permukaan apa pun dari pembengkokan. Kondisi permukaan anyaman bergelombang jadi setara dengan kondisi permukaan substrat datar — jika substrat dianil terang, anyaman bergelombang dianil terang.
Ya. Anyaman nikel diperluas dapat dikerutkan dengan proses pembentukan yang sama. Perbedaan utamanya adalah anyaman diperluas memiliki arah — pola berlian memiliki orientasi arah panjang dan arah pendek. Saluran kerutan harus sejajar dengan arah LWD untuk integritas mekanis maksimum melalui rol pembentuk. Kami akan mengkonfirmasi orientasi optimal selama tinjauan gambar.


 english
 français
 Deutsch
 Italiano
 Русский
 Español
 português
 Nederlandse
 ελληνικά
 日本語
 한국
 中文
 العربية
 हिन्दी
 Türkçe
 indonesia
 tiếng Việt
 ไทย
 বাংলা
 فارسی
 polski
