5s
+1
Submission successful!

|
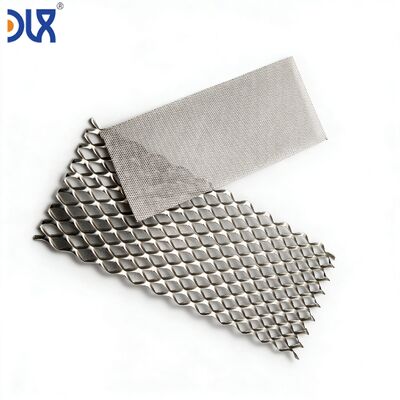
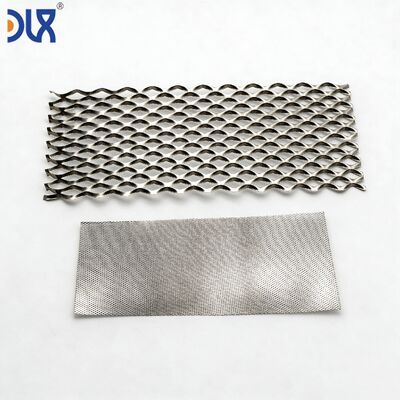
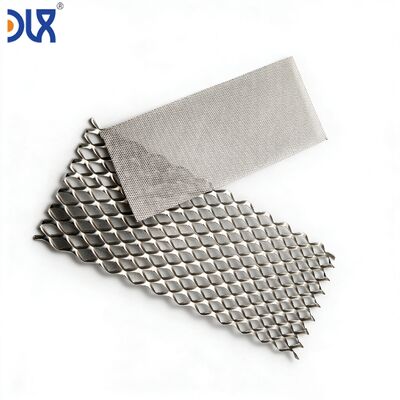
| Nama merek: | DLX |
| Nomor Model: | Nikel murni |
| MOQ: | 5 |
| Harga: | Custom orders based on provided images |
| Ketentuan Pembayaran: | L/C,D/A,D/P,T/T,Western Union |
| Kemampuan Pasokan: | 500 ton per bulan |
Pabrik Langsung ISO9001 | Sejak 2002 | N4/N6/Ni200 | Kustom Sesuai Gambar Anda | Sampel Gratis 5 Lembar
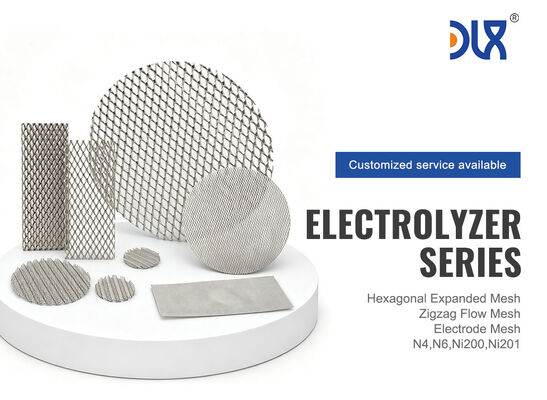
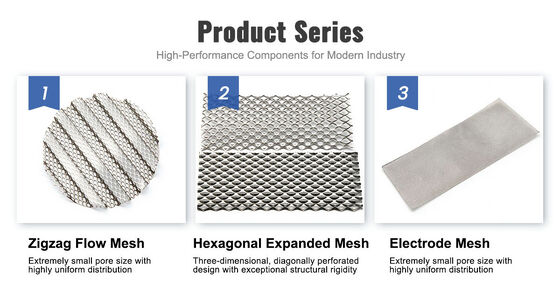
Desain sel elektroliser Anda bersifat rahasia. Spesifikasi jaring Anda adalah bagian dari IP Anda. Hal terakhir yang Anda butuhkan adalah pemasok jaring yang mencoba menjual apa pun yang ada di rak mereka. Di Changzhou DLX Alloy Co., Ltd., kami memproduksi jaring ekspansi nikel murni sesuai gambar teknis Anda — bukan sesuai katalog standar kami. Ketebalan lembaran, lebar untai, LWD, SWD, persentase area terbuka, dimensi luar lembaran, kondisi tepi, kekasaran permukaan, toleransi kerataan, dan perlakuan panas pasca-ekspansi semuanya diproduksi agar sesuai dengan nilai pada cetakan Anda. Kami memegang kimia nikel dari ingot kami sendiri, menggulung lembaran hingga ketebalan Anda di pabrik kami sendiri, mengiris dan meregangkan sesuai geometri LWD dan untai Anda, menganil sesuai spesifikasi kekerasan Anda, dan memeriksa sesuai kriteria penerimaan Anda. Ini adalah manufaktur kontrak untuk komponen elektroda — bukan penjualan jaring siap pakai.
| Fase | Apa yang Terjadi | Apa yang Anda Terima |
|---|---|---|
| 1. Tinjauan gambar | Tim teknik kami meninjau cetakan Anda: ketebalan lembaran, lebar untai, LWD, SWD, area terbuka, dimensi lembaran, kondisi tepi, kerataan, hasil akhir permukaan, grade. Jika ada parameter yang bertentangan dengan yang lain (misalnya, kombinasi lebar untai + LWD tidak stabil secara mekanis), kami menandainya sebelum kami memotong logam — bukan setelahnya. | Laporan kelayakan manufaktur (24–48 jam). Jika penyesuaian diperlukan, parameter alternatif yang diusulkan dengan alasan. |
| 2. Desain perkakas | Untuk kombinasi LWD/lebar untai baru: set cetakan pengiris dirancang dan dibuat. Untuk perkakas yang ada: set cetakan dikonfirmasi terhadap parameter Anda. | Jadwal perkakas: 3–4 minggu untuk cetakan baru; siap segera untuk perkakas yang ada. |
| 3. Produksi artikel pertama | Lembaran nikel digulung hingga ketebalan Anda dari ingot kami. Set cetakan dipasang. Uji ekspansi: 5–10 lembar diproduksi. Setiap lembaran diukur untuk LWD, SWD, lebar untai, area terbuka, ketebalan, kerataan, dan dimensi. | Laporan inspeksi artikel pertama (FAIR) dengan nilai terukur vs toleransi gambar Anda. Kelayakan produksi dikonfirmasi atau penyesuaian parameter direkomendasikan. |
| 4. Sampel pra-produksi | Setelah persetujuan FAIR: 20–50 lembar diproduksi dalam kondisi produksi. Dianil, diratakan, diperiksa, dikemas, dikirim. | Sampel pra-produksi untuk pengujian sel tunggal atau tumpukan pendek Anda. Data inspeksi lengkap per lembar. |
| 5. Kualifikasi produksi | Setelah pengujian elektrokimia Anda mengkonfirmasi kinerja jaring: perkakas produksi diselesaikan, titik pemeriksaan inspeksi didokumentasikan, parameter proses dikunci. | Proses produksi yang terkualifikasi. Pesanan mendatang diproduksi dengan parameter yang identik tanpa kualifikasi ulang. |
| Panggilan Gambar | Spesifikasi Elektroliser Khas | Toleransi Manufaktur Kami | Metode Inspeksi |
|---|---|---|---|
| Grade material | N4 / N6 / Ni200 / Ni201 | Sesuai ASTM B160 atau lebih ketat — kimia terkunci pada panas yang disetujui Anda | OES per lelehan; verifikasi PMI per batch produksi |
| Ketebalan lembaran | 0.15–0.50 mm | ±0.01 mm dari jalur penggulungan dingin | Mikrometer — 5 titik di seluruh lebar koil per koil |
| Lebar untai | 0.4–1.2 mm | ±0.05 mm | Komparator optik — 5 pengukuran per lembar, lokasi acak |
| LWD (arah panjang berlian) | 1.5–6.0 mm | ±0.15 mm | Penggaris baja + pemeriksaan optik — 10 berlian diukur per lembar |
| SWD (arah pendek berlian) | 1.0–3.5 mm | ±0.15 mm | Komparator optik — berkorelasi dengan lokasi pengukuran LWD |
| % Area Terbuka | 30–65% | Dihitung dari LWD + SWD + lebar untai yang terukur; diverifikasi oleh analisis area optik pada lembaran sampel | Sistem pengukuran optik — dilaporkan per batch produksi |
| Dimensi lembaran (P * L) | Per bingkai sel | ±0.5 mm pada dimensi potong | Penggaris baja atau CMM — setiap lembar diukur sebelum dikemas |
| Kerataan | ≤0.2 mm deviasi dari bidang per 100 mm | Diverifikasi pasca-anil di pelat permukaan granit | Pengukur celah di bawah pelat permukaan granit — per rencana pengambilan sampel |
| Kondisi tepi | Bebas gerinda, tidak ada untai yang menonjol | Visual pada pembesaran 5*; pemeriksaan taktil | Mikroskop + uji gosok tepi fisik — setiap lembar |
| Kekasaran permukaan (Ra) | Per gambar (biasanya 0.4–1.6 μm Ra untuk pelapisan) | Seperti yang ditentukan — dicapai melalui lintasan penggulungan akhir atau perlakuan pasca-ekspansi | Profilometer — per rencana pengambilan sampel |
| Kekerasan | Per gambar (biasanya ≤65 HRB dianul) | Diverifikasi pasca-anil | Rockwell B atau Vickers microhardness — per batch |
Jaring ekspansi keluar dari mesin ekspansi kami dengan permukaan yang khas — untaian menunjukkan kekasaran mikro dari proses pengirisan dan peregangan. Untuk beberapa aplikasi elektroliser, permukaan yang sudah diekspansi ini ideal — meningkatkan luas permukaan geometris untuk adhesi katalis. Untuk yang lain, ini menciptakan variasi ketebalan lapisan yang mengurangi pemanfaatan katalis. Kami menawarkan empat kondisi permukaan, dapat dipilih pada gambar Anda:
| Kondisi Permukaan | Proses | Hasil | Terbaik Untuk |
|---|---|---|---|
| Sudah Diekspansi | Tanpa perlakuan pasca setelah ekspansi dan annealing | Tekstur mikro alami dari pengirisan + peregangan. Sedikit kusam. Ra biasanya 0.8–2.0 μm. | Pelapisan nikel Raney yang dideposisikan secara elektrokimia — permukaan kasar meningkatkan interlock mekanis lapisan |
| Dianil Cerah | Annealing atmosfer terkontrol setelah ekspansi, tanpa perlakuan mekanis tambahan | Permukaan halus, reflektif. Tanpa oksida. Ra biasanya 0.3–0.6 μm. Kontaminasi permukaan terendah. | PEM cathode GDL — di mana kontaminasi besi harus diminimalkan dan kontak seragam dengan lapisan katalis sangat penting |
| Terkondisi (Ra-ditentukan) | Perlakuan permukaan pasca-ekspansi untuk mencapai rentang Ra target sesuai gambar Anda | Ra dikontrol hingga ±0.2 μm dari target. Profil permukaan direkayasa untuk optimalisasi adhesi lapisan. | Ketika kualifikasi proses pelapisan Anda menentukan jendela kekasaran permukaan — dan Anda membutuhkan setiap batch untuk masuk ke dalamnya |
| Pra-oksidasi | Oksidasi terkontrol setelah annealing untuk membentuk lapisan NiO yang seragam | Oksida hijau-abu-abu gelap yang seragam. Permukaan dipasivasi — tidak ada oksidasi lebih lanjut selama pengkondisian sel awal. | Ketika Anda ingin menghilangkan siklus pengkondisian awal dalam prosedur komisioning tumpukan Anda |
Pada tahun 2019, produsen elektroliser PEM Eropa mengirimkan kepada kami gambar teknis 3 halaman untuk jaring nikel ekspansi — ketebalan lembaran 0.20 mm, lebar untai 0.5 mm, LWD 2.8 mm, area terbuka 52%, grade N4, dianul cerah, kerataan 0.15 mm per 100 mm, Ra 0.4–0.8 μm, dimensi lembaran sesuai bingkai sel mereka, tepi bebas gerinda. Mereka telah membeli jaring ini dari pemasok logam ekspansi umum yang memenuhi spesifikasi dimensi tetapi tidak dapat mengontrol kimia nikel atau kontaminasi besi permukaan. Setiap batch memerlukan inspeksi masuk, dan sekitar 15% batch ditolak karena kontaminasi permukaan yang ditemukan selama kualifikasi proses pelapisan mereka.
Kami melihat gambar itu dan menyadari: kami sudah mengontrol kimia nikel dari ingot kami sendiri. Kami sudah menggulung strip nikel murni dengan toleransi ketebalan lebih ketat dari 0.20 ±0.01 mm. Kami sudah menganil dalam atmosfer terkontrol untuk permukaan yang cerah dan bebas oksida. Yang belum kami miliki adalah mesin ekspansi — jadi kami berinvestasi di dalamnya. Butuh enam bulan dari instalasi peralatan hingga persetujuan artikel pertama pada gambar pelanggan itu. Tingkat penolakan masuk mereka turun dari 15% menjadi nol. Pelanggan itu masih membeli dari kami hari ini, sekarang pada volume produksi lima kali lipat dari persyaratan 2019 mereka.
Itulah bisnis kami. Bukan menjual jaring. Memecahkan masalah antara gambar Anda dan elektroda Anda.
Sumber: Katalog produk DLX Alloy. Kimia disertifikasi dari ingot melalui jaring jadi — sesuai persyaratan gambar Anda.
| Elemen (%) | N4 | N6 | Ni200 | Ni201 |
|---|---|---|---|---|
| Ni+Co | ≥99.9 | ≥99.5 | — | — |
| Ni | — | — | ≥99.2 | ≥99.0 |
| Fe | ≤0.04 | ≤0.1 | ≤0.4 | ≤0.4 |
| Cu | ≤0.015 | ≤0.1 | ≤0.25 | ≤0.25 |
| C | ≤0.01 | ≤0.1 | ≤0.15 | ≤0.02 |
| Si | ≤0.03 | ≤0.1 | ≤0.35 | ≤0.35 |
| Mn | ≤0.002 | ≤0.05 | ≤0.35 | ≤0.35 |
| S | ≤0.001 | ≤0.005 | ≤0.01 | ≤0.01 |
| Persyaratan Gambar | Inspeksi Kami | Dokumentasi yang Anda Terima |
|---|---|---|
| Kimia | OES per ingot; pemeriksaan spot PMI per batch produksi | MTC EN 10204 3.1 dengan rincian elemen lengkap |
| Dimensi (LWD, SWD, untai, ketebalan, ukuran lembaran) | Per rencana pengambilan sampel yang disepakati pada kualifikasi; inspeksi 100% tersedia berdasarkan permintaan | Laporan inspeksi dimensi — terukur vs nominal gambar, per batch |
| % Area Terbuka | Sistem pengukuran optik; dihitung dari geometri terukur; diverifikasi oleh analisis area | Laporan area terbuka per batch |
| Kerataan | Pelat permukaan granit + pengukur celah; per rencana pengambilan sampel | Laporan kerataan — deviasi maksimum dicatat |
| Kondisi tepi | Visual pembesaran 5*; pemeriksaan gerinda taktil; 100% per lembar | Tanda tangan inspeksi tepi per lot lembar |
| Kekasaran permukaan (jika ditentukan) | Profilometer; 3 pengukuran per lembar sampel; per rencana pengambilan sampel | Laporan Ra per batch |
| Artikel pertama | Dimensi penuh + visual + kerataan pada setiap lembar dalam batch artikel pertama | FAIR — format AS9102 atau format Anda |
Inspeksi pihak ketiga oleh SGS, BV, atau TÜV tersedia. Manufaktur terkontrol gambar dengan paket dokumentasi lengkap pada setiap pengiriman.
| Perlindungan lembaran | Setiap lembar diselingi dengan kertas tisu bebas asam. Ditumpuk rata di antara papan penyangga yang kaku dan tahan lembab. Seluruh tumpukan dibungkus film anti-korosi VCI sebelum dikemas dalam peti. Tidak ada kontak logam-ke-logam. Tidak ada pergerakan lembaran selama transit. |
| Konstruksi peti | Peti kayu lapis layak laut dengan penguat internal yang disesuaikan dengan dimensi lembaran dan jumlah pesanan Anda. Peti diberi label dengan nomor gambar Anda, nomor batch kami, dan kode ketertelusuran DLX. |
| Paket dokumentasi | MTC EN 10204 3.1 + laporan inspeksi dimensi + laporan area terbuka + laporan kerataan + tanda tangan inspeksi tepi + laporan Ra (jika ditentukan) + sertifikat kesesuaian + daftar kemasan. Diatur sesuai persyaratan dokumentasi Anda. |
| MOQ Sampel | 5 lembar untuk evaluasi gambar — gratis untuk OEM elektroliser yang memenuhi syarat. |
| MOQ Produksi | 50 lembar per nomor gambar. |
| Waktu Tunggu | Perkakas yang ada: 1–2 minggu untuk uji coba, 3–4 minggu untuk produksi. Perkakas baru: 4–6 minggu termasuk fabrikasi cetakan dan artikel pertama. |
| Pengiriman | Udara (DHL, FedEx) untuk sampel dan pesanan mendesak; laut (FCL) untuk produksi — peti dioptimalkan untuk pemanfaatan kontainer. |
| Pembayaran | T/T untuk uji coba; T/T atau L/C saat penglihatan untuk pesanan produksi. |
PDF lebih disukai untuk tinjauan awal. DXF atau DWG untuk desain perkakas jika geometri jaring kompleks atau mencakup fitur di luar pola berlian ekspansi standar. Untuk spesifikasi jaring ekspansi standar, tabel dimensi pada gambar sudah cukup — kami tidak memerlukan model 3D dari geometri berlian, meskipun kami menerimanya jika Anda memilikinya.
Ini terjadi — biasanya ketika lebar untai dan LWD ditentukan secara independen dan kombinasinya tidak dapat dicapai dengan perkakas ekspansi pada ketebalan lembaran yang ditentukan. Tim teknik kami menandai konflik selama tinjauan gambar (Fase 1), sebelum logam dipotong. Kami mengusulkan kombinasi terdekat yang dapat dicapai dengan penjelasan kendala. Anda memutuskan apakah akan menyesuaikan gambar atau melanjutkan dengan kombinasi yang dapat dicapai untuk evaluasi uji coba.
Untuk ketebalan lembaran 0.20 mm ke atas, 0.15 mm per 100 mm dapat dicapai dengan perataan pasca-anil. Di bawah ketebalan lembaran 0.20 mm, jaring menjadi semakin fleksibel dan presisi pengukuran kerataan menjadi faktor pembatas daripada kemampuan kami. Hubungi kami dengan toleransi target dan ketebalan lembaran Anda — kami akan mengkonfirmasi kelayakan.
Setiap revisi gambar memicu tinjauan terhadap revisi sebelumnya. Jika perubahan terbatas pada dimensi lembaran, tidak diperlukan perkakas ulang — dimensi baru diterapkan pada tahap pemotongan. Jika LWD, SWD, atau lebar untai berubah, perkakas baru mungkin diperlukan. Kami mengkomunikasikan dampaknya (waktu tunggu perkakas, perubahan biaya apa pun, persyaratan kualifikasi ulang) dalam waktu 48 jam setelah menerima gambar yang direvisi. Semua produksi setelah tanggal revisi diproduksi sesuai revisi baru — revisi sebelumnya diarsipkan dalam sistem kontrol dokumen kami.
Ya. Jika manual kualitas pemasok Anda memerlukan titik pemeriksaan inspeksi tertentu, metode pengukuran, rencana pengambilan sampel, atau format dokumentasi di luar paket standar kami, kami memasukkannya ke dalam proses produksi Anda selama kualifikasi. Contoh dari pelanggan yang ada: format Inspeksi Artikel Pertama AS9102, dokumentasi PPAP Level 3, tabel pengambilan sampel AQL spesifik pelanggan, dan sertifikat analisis tingkat batch dengan format yang ditentukan pelanggan. Berikan persyaratan kualitas pemasok Anda bersama dengan gambar Anda — kami akan mengkonfirmasi cakupan kepatuhan selama tinjauan gambar.


 english
 français
 Deutsch
 Italiano
 Русский
 Español
 português
 Nederlandse
 ελληνικά
 日本語
 한국
 中文
 العربية
 हिन्दी
 Türkçe
 indonesia
 tiếng Việt
 ไทย
 বাংলা
 فارسی
 polski
