5s
+1
Submission successful!

|
| Nama merek: | DLX |
| Nomor Model: | Nikel murni |
| MOQ: | 5kg |
| Harga: | Custom orders based on provided images |
| Ketentuan Pembayaran: | L/C,D/A,D/P,T/T,Western Union |
| Kemampuan Pasokan: | 500 ton per bulan |
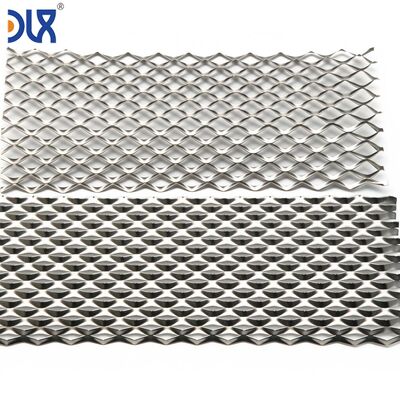
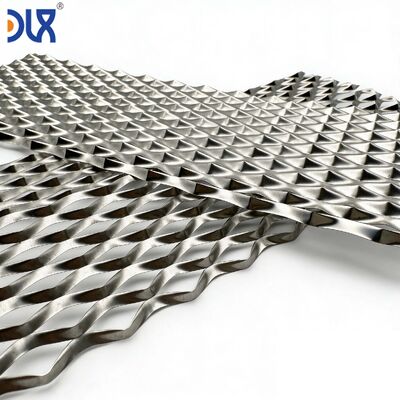
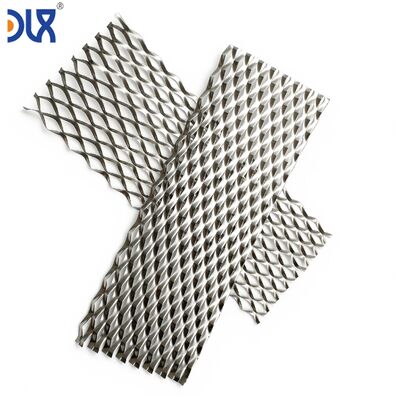
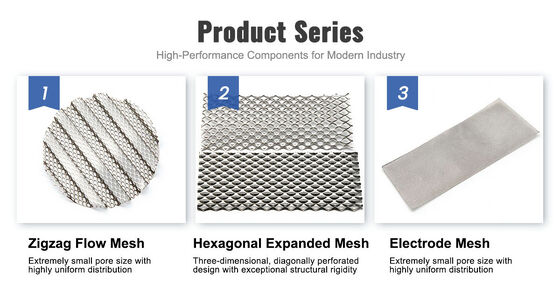
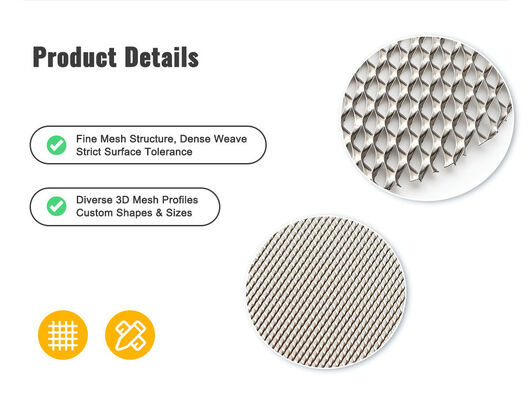
Tidak semua anyaman elektroda harus ditenun. Untuk lapisan difusi gas (GDL) dan lapisan transport berpori (PTL) elektroliser hidrogen, anyaman nikel yang diperluas — dengan pola berlian sisik ikan khasnya — menawarkan serangkaian keuntungan yang secara fundamental berbeda: tidak ada kawat yang bersilangan untuk menciptakan resistansi kontak, tidak ada persimpangan anyaman untuk menjebak gelembung gas, dan permukaan datar yang kontinu yang mendistribusikan beban kompresi secara merata di seluruh membran. Di Changzhou DLX Alloy Co., Ltd., kami membelah dan meregangkan lembaran nikel murni kami sendiri menjadi anyaman yang diperluas di dalam perusahaan — mengontrol ketebalan lembaran, lebar benang, bukaan berlian arah panjang (LWD), dan kerataan akhir agar sesuai dengan desain sel elektroliser Anda. Ketertelusuran leburan ke anyaman penuh pada setiap pengiriman.
| Karakteristik | Anyaman Tenun (Polos / Twill / Dutch) | Anyaman yang Diperluas (Sisik Ikan) | Dampak Elektroliser |
|---|---|---|---|
| Struktur | Kawat lusi dan pakan bersilangan pada 90° | Satu lembaran dibelah dan diregangkan — tanpa sambungan, tanpa persilangan | Diperluas: jalur listrik seragam. Tenun: resistansi kontak pada setiap persimpangan kawat (ratusan per cm²). |
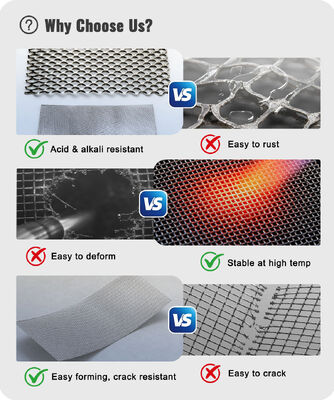
| Profil permukaan | Buku-buku tempat kawat bersilangan — titik tinggi yang memusatkan kompresi | Permukaan yang secara nominal datar — area benang dan ikatan pada bidang yang sama | Diperluas: kompresi seragam pada membran → tidak ada titik tekanan tinggi yang terlokalisasi. Tenun: buku-buku kawat dapat menekan membran seiring waktu. |
| Pelepasan gelembung gas | Persimpangan anyaman menjebak gelembung di sudut-sudutnya | Bukaan berlian berdinding halus — gelembung meluncur melewatinya | Diperluas: pelepasan gas lebih cepat dari celah elektroda → overpotensial lebih rendah pada kerapatan arus tinggi. Penting di atas 350 mA/cm². |
| Kontrol area terbuka | Ditentukan oleh diameter kawat dan jumlah anyaman | Ditentukan oleh lebar benang dan LWD — dapat disesuaikan secara independen | Diperluas: menyempurnakan % area terbuka tanpa mengubah ketebalan anyaman. Tenun: mengubah area terbuka mengubah ketebalan. |
| Integritas mekanis | Bergantung pada tegangan kawat — kawat individu dapat bergeser | Monolitik — benang dan ikatan membentuk satu kesatuan yang kontinu | Diperluas: tidak dapat terurai. Tenun: ujung kawat yang longgar di tepi potongan memerlukan penanganan yang hati-hati untuk mencegah korsleting. |
| Parameter | Rentang Elektroliser Khas | Apa yang Mempengaruhi |
|---|---|---|
| Ketebalan lembaran (pra-ekspansi) | 0,15–0,50 mm | Menentukan penampang benang → resistansi listrik per satuan panjang dan ketebalan kompresi di bawah beban tumpukan |
| Lebar benang | 0,4–1,2 mm | Benang lebih lebar = resistansi lebih rendah tetapi area terbuka lebih sedikit. Benang lebih sempit = area terbuka lebih banyak tetapi penurunan IR lebih tinggi. Optimal spesifik sel. |
| LWD (arah panjang berlian) | 1,5–6,0 mm | Sumbu panjang bukaan berlian. LWD lebih besar = saluran pelepasan gas lebih besar. Harus diseimbangkan dengan lebar benang untuk kekuatan mekanis. |
| SWD (arah pendek berlian) | 1,0–3,5 mm | Sumbu pendek berlian. SWD + LWD mendefinisikan persentase area terbuka. SWD lebih rendah = anyaman lebih padat dengan lebih banyak titik kontak per cm². |
| Area terbuka | 30–65% khas untuk GDL/PTL | Area terbuka lebih tinggi = pelepasan gas lebih baik tetapi konduktivitas dalam bidang lebih sedikit. Area terbuka lebih rendah = konduktivitas lebih baik tetapi pelepasan gas lebih lambat. |
| Dimensi lembaran | Kustom L * W ke rangka sel | Dipotong sesuai ukuran dengan tepi bersih. Potongan laser atau geser — tidak ada ujung kawat yang berjumbai karena anyaman yang diperluas tidak memiliki ujung kawat. |
Mengoptimalkan untuk sel Anda? Kirimkan kerapatan arus target Anda, laju produksi gas per sel, dan jenis membran. Kami merekomendasikan LWD, lebar benang, dan area terbuka awal — lalu ulangi berdasarkan data pengujian sel tunggal Anda.
| Posisi Sel | Fungsi | Mengapa Anyaman yang Diperluas Sering Lebih Disukai |
|---|---|---|
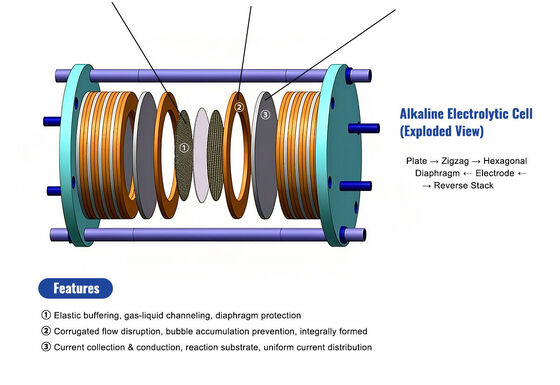
| Lapisan difusi gas katoda (ALK) | Mendistribusikan arus ke elektroda katoda; mengangkut gelembung H&sub2; menjauh dari membran | Bukaan berlian menyediakan jalur pelepasan gas vertikal yang tidak terbatas. Tidak ada sudut anyaman untuk menjebak mikro-gelembung H&sub2; — penting untuk produksi hidrogen laju tinggi. |
| Lapisan transport berpori anoda (PEM) | Mendistribusikan air ke katalis anoda; mengangkut gelembung O&sub2; menjauh; menghantarkan elektron dari katalis ke pelat bipolar | Permukaan datar melindungi membran PEM yang tipis dari tusukan terlokalisasi. Jalur listrik kontinu melalui benang — tidak ada resistansi kontak pada persilangan kawat. Cocok sebagai lapisan PTL antara membran berlapis katalis dan bidang aliran pelat bipolar. |
| Substrat elektroda (ALK — dasar pelapisan katalis) | Menyediakan dasar luas permukaan tinggi untuk pelapisan katalis nikel Raney atau logam mulia; menghantarkan arus ke pelapisan | Permukaan benang halus dan kontinu — pelapisan katalis mengendap lebih seragam daripada pada anyaman tenun di mana kelengkungan kawat menciptakan variasi ketebalan pelapisan. |
| Kolektor arus / bidang aliran (PEM) | Menjembatani celah antara GDL dan pelat bipolar; menyediakan saluran aliran untuk air dan gas | Area terbuka dapat disetel secara independen dari ketebalan. Area terbuka tinggi untuk pengiriman air penurunan tekanan rendah; logam benang yang cukup untuk pengumpulan arus. Tidak ada persilangan kawat untuk meningkatkan penurunan tekanan. |
Sebagian besar anyaman yang diperluas di pasaran dimulai dengan lembaran nikel yang dibeli — produsen anyaman tidak memiliki kendali atas kimia, riwayat penggulungan, atau kondisi permukaan bahan mentah. Di DLX, proses dimulai dengan ingot nikel murni kami sendiri. Kami menggulungnya panas menjadi strip, menggulungnya dingin hingga ketebalan yang Anda tentukan, membelahnya hingga lebar yang dibutuhkan oleh perkakas ekspansi kami, dan meregangkannya di mesin ekspansi kami. Seluruh urutan terjadi di satu fasilitas di bawah satu sistem kualitas.
Mengapa ini penting untuk kinerja elektroliser? Karena kimia permukaan lembaran nikel — sebelum memasuki mesin ekspansi — menentukan kimia permukaan anyaman jadi. Jika lembaran terkontaminasi besi dari rol baja di pabrik penggulungan pihak ketiga, besi itu sekarang tertanam di permukaan anyaman elektroda Anda. Itu akan larut ke dalam elektrolit KOH selama ratusan jam operasi, mengendap kembali di katoda, dan meningkatkan overpotensial. Kami mencegah ini dengan melakukan penggulungan sendiri, di fasilitas di mana rol hanya bersentuhan dengan paduan nikel.
Sumber: katalog produk DLX Alloy. Kimia disertifikasi dari ingot ke anyaman jadi.
| Elemen (%) | N4 | N6 | Ni200 | Ni201 |
|---|---|---|---|---|
| Ni+Co | ≥99,9 | ≥99,5 | — | — |
| Ni | — | — | ≥99,2 | ≥99,0 |
| Fe | ≤0,04 | ≤0,1 | ≤0,4 | ≤0,4 |
| Cu | ≤0,015 | ≤0,1 | ≤0,25 | ≤0,25 |
| C | ≤0,01 | ≤0,1 | ≤0,15 | ≤0,02 |
| Si | ≤0,03 | ≤0,1 | ≤0,35 | ≤0,35 |
| Mn | ≤0,002 | ≤0,05 | ≤0,35 | ≤0,35 |
| S | ≤0,001 | ≤0,005 | ≤0,01 | ≤0,01 |
| Tahap | Inspeksi | Mengapa Penting |
|---|---|---|
| Kimia ingot | OES per leburan; Fe, Cu, C diverifikasi | Fe dalam nikel = katalis untuk reaksi samping evolusi oksigen di anoda → efisiensi Faraday berkurang. Kami mengontrolnya dari ingot. |
| Lembaran gulungan dingin | Profil ketebalan di seluruh lebar; inspeksi permukaan untuk cacat penggulungan | Variasi ketebalan pada lembaran menjadi variasi lebar benang pada anyaman yang diperluas → distribusi arus yang tidak seragam di seluruh area elektroda. |
| Proses ekspansi | LWD, SWD, lebar benang diukur per gulungan; visual untuk benang putus, berlian yang tidak konsisten | Benang yang putus menciptakan zona mati — tidak ada jalur listrik melalui bagian elektroda tersebut. Terdeteksi di fasilitas kami, bukan selama siklus pengkondisian tumpukan Anda. |
| Kerataan pasca-anil | Pelat permukaan granit; deviasi dari bidang dicatat | Anyaman yang diperluas yang tidak datar setelah anil tidak akan rata di bawah kompresi — menciptakan distribusi tekanan yang tidak merata pada membran. |
| Dimensi lembaran | L * W ±0,5 mm; inspeksi tepi untuk gerinda | Tepi anyaman yang diperluas harus bebas gerinda — tepi tajam di bawah kompresi dapat menggores membran. |
| Dokumentasi | Laporan MTC EN 10204 3.1 + laporan dimensi + laporan parameter anyaman (LWD, SWD, lebar benang, % area terbuka) | Ketertelusuran lengkap dari ingot nikel melalui lembaran elektroda jadi. |
Inspeksi pihak ketiga oleh SGS, BV, atau TÜV tersedia. Sampel gratis 5 lembar untuk evaluasi OEM elektroliser pertama kali.
| Perlindungan lembaran | Setiap lembaran anyaman yang diperluas diselingi dengan kertas tisu bebas asam. Ditumpuk datar di antara papan penyangga yang kaku. Karena anyaman yang diperluas tidak memiliki ujung kawat, kerusakan penanganan selama penumpukan minimal — tetapi kami tetap melindungi dari pembengkokan dan kerutan. |
| Peti | Dikemas datar dalam polietilen tersegel desikan, tertutup dalam peti kayu lapis. Penyangga internal mencegah pergerakan lembaran selama transit. |
| Identifikasi | Grade, nomor panas ingot, ketebalan lembaran, LWD * SWD, lebar benang, % area terbuka, dimensi lembaran, kode ketertelusuran DLX pada label peti dan daftar kemasan. |
| MOQ Sampel | 5 lembar — gratis untuk evaluasi OEM elektroliser yang memenuhi syarat. |
| MOQ Produksi | 50 lembar per spesifikasi. |
| Waktu Tunggu | 3–7 hari untuk uji coba dengan ketebalan lembaran stok; 4–6 minggu untuk ketebalan lembaran kustom + perkakas LWD baru. |
| Pengiriman | Udara (DHL, FedEx) untuk uji coba; laut (FCL) untuk produksi. |
| Pembayaran | T/T untuk uji coba; T/T atau L/C saat penglihatan untuk produksi. |
Tergantung pada target kerapatan arus Anda. Di bawah 300 mA/cm², perbedaannya kecil — kedua jenis anyaman berkinerja memadai. Di atas 350 mA/cm², manajemen gelembung gas menjadi mekanisme kerugian dominan, dan bukaan berlian berdinding halus dari anyaman yang diperluas biasanya menunjukkan overpotensial gelembung 15–30 mV lebih rendah daripada anyaman tenun yang setara. Kami dapat menyediakan kedua jenisnya — berikan kerapatan arus target Anda dan kami akan merekomendasikan, atau kami dapat mengirimkan sampel lembaran masing-masing untuk pengujian sel tunggal berdampingan.
Ya. Kirimkan sampel anyaman Anda saat ini — kami akan mengukur LWD, SWD, lebar benang, ketebalan lembaran, dan area terbuka, lalu memproduksi anyaman yang diperluas agar sesuai dengan parameter tersebut dalam grade nikel yang Anda tentukan. Ini adalah langkah awal yang umum ketika OEM elektroliser mengkualifikasi sumber kedua.
Tidak di DLX. Perkakas mesin ekspansi kami terbuat dari bahan yang kompatibel dengan nikel. Ini adalah salah satu alasan kami membawa ekspansi ke dalam perusahaan — bengkel ekspansi pihak ketiga yang menggunakan cetakan baja perkakas standar memperkenalkan kontaminasi besi yang muncul dalam analisis elektroda pasca-mortem pelanggan kami. Kami menghilangkan variabel itu.
Ya. Anyaman yang diperluas menerima nikel Raney yang dideposisi secara elektro, pelapisan katalis semprot termal, dan lapisan katalis yang dilapisi bubur. Karena permukaan benang datar daripada melengkung seperti pada kawat tenun, keseragaman ketebalan pelapisan biasanya lebih baik. Bukaan berlian cukup besar agar larutan pelapis dapat mengalir bersih — tidak ada jembatan atau penyumbatan bukaan.
Kombinasi LWD dan lebar benang baru memerlukan perkakas ekspansi baru — biasanya satu set cetakan pembelah. Waktu tunggu perkakas adalah 3–4 minggu. Setelah perkakas, kami memproduksi lembaran uji coba untuk evaluasi Anda. Jika investasi perkakas signifikan, kami biasanya mengamortisasinya di seluruh pesanan produksi pertama. Hubungi kami dengan parameter anyaman target Anda dan kami akan memberikan penilaian kelayakan perkakas dalam waktu 48 jam.


 english
 français
 Deutsch
 Italiano
 Русский
 Español
 português
 Nederlandse
 ελληνικά
 日本語
 한국
 中文
 العربية
 हिन्दी
 Türkçe
 indonesia
 tiếng Việt
 ไทย
 বাংলা
 فارسی
 polski
